最新の製品
お問い合わせ
追加: No.21、 D ゾーン ジンジンルジ 業界 パーク、 興福 道路、 徳州 市、 山東省 中国
Whatsapp/Wechat: +8615165964868
スカイプ:スサン・リーグオビン
公式ウェブサイト:www.dzgljc.com
説明
技術情報
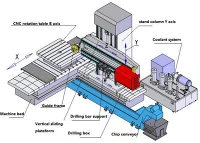
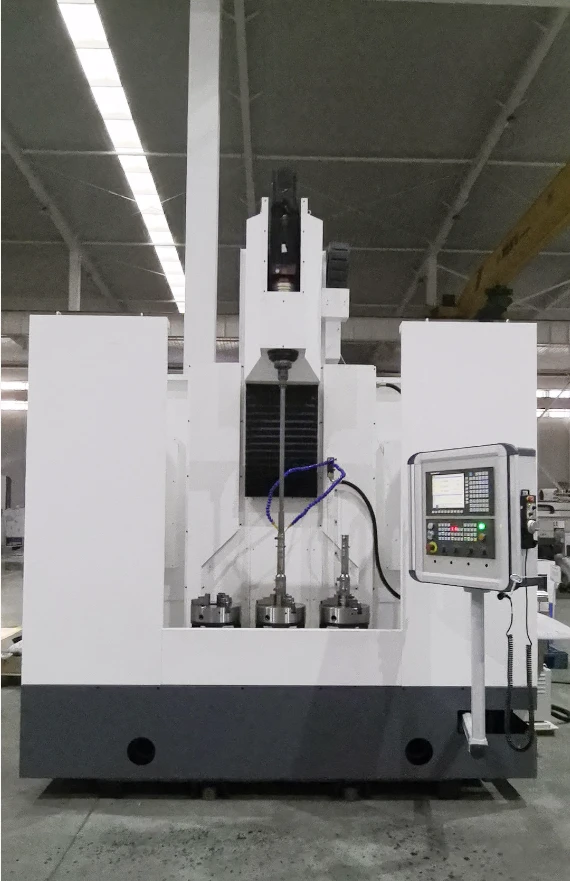
の特徴CNC深穴ボール盤:
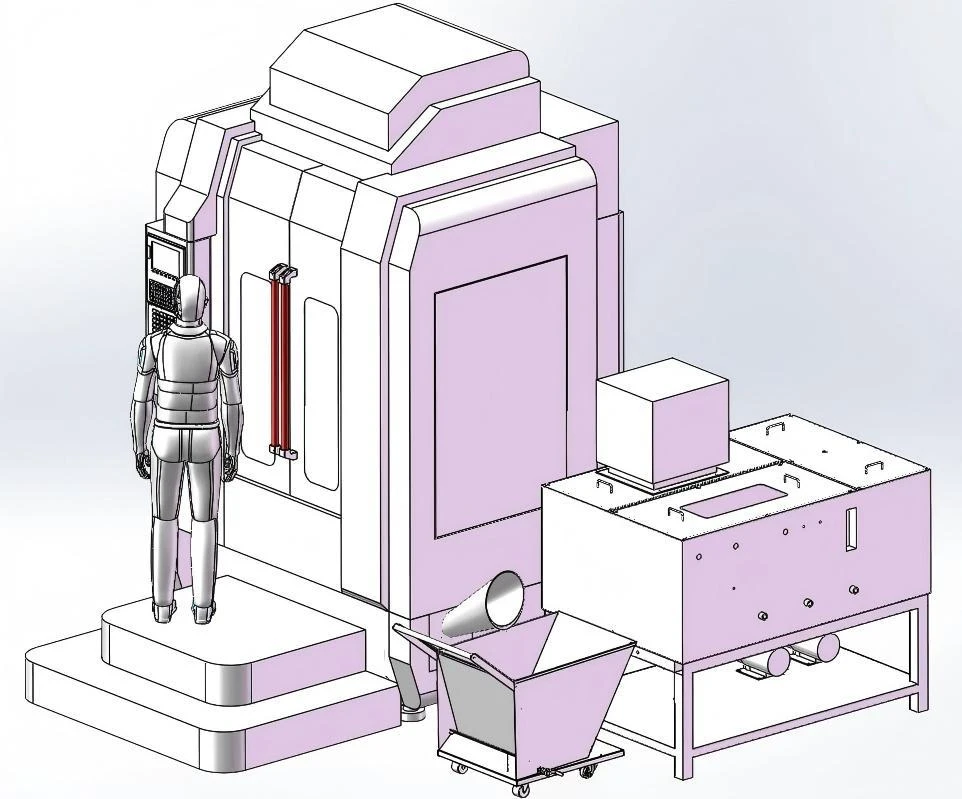
工作機械の構造は台湾Taiju本社の設計エンジニアによって設計されています。機械的試験はドイツのモディア社で行われ、分子運動均一化の計算期間はアナログ式で3ヶ月である。
鋳物全体は高品質のミハンナ HT250 鋳鉄で作られており、ドイツで高周波で 2 回焼き入れされ、72 時間自然冷却されます。 3回の振動時効処理の後、鋳物の全体の微細構造は均一で安定しており、高い剛性と強い安定性を備えています。
本体の鋳物と付属品は、組み立て精度を確保するためにスペインの有名なガントリーフライス盤とガイドレール研削盤で加工されています。
アキシアル直動伝達軸ねじには、高剛性・高精度のドイツ製フォーリー研削ボールねじを輸入しています。より強力なトルク、長期にわたる微細な滑り、安定したステップ動作、および加工中の耐久性の向上を実現します。
軸方向直線運動伝達シャフトガイドレールは、輸入された高剛性、高耐久、高精度テーブルシルバーローラーリニアガイドレールを採用し、長期にわたる高精度加工を保証し、リニアガイドレールの耐用年数を延ばします。工作機械のガイドレール表面の精密研削には、輸入されたドイツの研削盤を採用しています。
アキシャルトランスミッションシャフトフィードドライブの組み合わせは中国太原モーターとドライバーを採用し、ボールネジに直接接続されています。伝達もスムーズでバックラッシュもありません。同時に、優れた剛性と最適化された衝撃吸収性能により、トランスミッションシステムの性能が大幅に向上します。動的剛性により、高速かつ安定した動作が可能になります。
ガンドリルドライブは高出力電動スピンドルを採用し、スピンドル冷却装置が付属しており、スピンドルの高速および低速切りくず切削中の一定温度と安定性の動作要件を満たすことができます。
ガンドリルチップ流体供給部には浸漬自動油冷却装置が装備されており、通常の加工が一定の温度状態にあることを保証し、油温の上昇による加工効果への影響を回避します。
中国、台湾、日本、ドイツ、フランスからシステムを選択でき、ユーザーの多様化する自作ニーズに十分対応します。中国太原システムは、安定した品質、完全な機能、高いインテリジェンス、完璧なアフターサービス、簡単な操作という利点を備えたアジアで最も早い深穴掘削システムのメーカーです。
完全に密閉された板金により、黒鉛粉の浮遊を完全に回避し、強力な気密性を実現します。板金は厚さ 2.0 mm で、レーザー切断、CNC 曲げ、焼き付け塗装で作られています。
機械伝達部品のシャフトレリーズ:
Z 軸: ワークピース シートの垂直下向き移動軸。
深穴ドリル適用分野:
仕様と機能をまとめると、穴径0.8~300mm/深さ50~6000mmのワークの深穴加工となります。例: モーター/高速レール (カムシャフト、バルブ ガイドなど)、トラクター付属品、内燃機関 (ピストン、コネクティング ロッド)、原子力パイプライン、軍事製品、航空宇宙付属品、風力発電 (内輪および外輪本体)、高精度モーター シャフト、ステンレス鋼接続、銀通製品、精密架橋技術、グラファイト、高精度圧力パイプ、金型および付属品、プローブ、冶金付属品、小型スピンドル内穴など。 特殊形状の外周材加工や穴の偏心加工に使用する治具です。
深穴ドリル工作機械の種類:
バー材:一軸深穴ドリル、二軸深穴ドリル、四軸深穴ドリル、ジェットサクションドリル、コアドリル、旋削・フライス加工深穴複合機
アニュラー穴外縁:特殊深穴ドリル/1度/360
特殊機械:対向深穴加工、偏心穴深穴加工、グラファイト深穴加工、木工深穴加工、4軸空間角深穴加工、
座標系:2軸、3軸、4軸、5軸、6軸、7軸深穴ドリル、垂直深穴、ボーリングタイプ180度逆回転深穴ドリルなど。
CNC深穴の厳密な穴あけに関する国家規格
小型 CNC 深穴ボール盤 - パート 1: 精度検査 (JB_T 11579.1-2013);
小型 CNC 深穴ボール盤 - パート 2: 技術仕様 (JB_T 11579.2-2013);
機械の電気的安全性 - 機械の電気機器 - パート 1 _ 一般技術条件 (GB _ T 5226.1-2019)。
CNC深穴ボール盤パラメータ
|
工作機械名 |
CNC深穴ボール盤 |
|
工作機械の種類 |
逆深穴ドリル |
|
工作機械モデル |
GL-DL400 |
|
工作機械の色 |
グレー+ホワイト |
|
制御システム |
台湾ドル 8ML-V |
|
ガンドリル主軸/加工能力 |
|
|
ガンドリルの穴あけスピンドル数 |
2 pcs |
|
スピンドル内周振れ精度(mm) |
0.005 |
|
ツールドリリング電動スピンドル電力 (KW) |
12.5 (S1) × 2 |
|
工具ドリリング主軸最高回転速度(rpm/min) |
2500 |
|
カッター穴径範囲(mm) |
5-50 |
|
ガンドリル最大穴あけ深さ(mm) |
400 |
|
ガンドリルスピンドル送り速度(mm/min) |
0 ~ 300 (非制限パラメータ) |
|
ガンドリル加工に最適な表面粗さ Ra(μm) |
3.2以下(P20スチールドリルNo10) |
|
加工穴スキュー(mm) |
± 0. 20/500 以下 (P20 スチールドリル no 10) |
|
絞り精度 |
IT8~IT11 |
|
機械ストローク/モーター |
|
|
Z軸移動量(mm) |
400 |
|
Z軸走行モーター出力(KW) |
3.0 + リデューサ |
|
0-300 |
|
|
スパイラルチップリムーバーモーター(KW) |
0.37 |
|
ガンドリル掘削オイルポンプモーター (KW) |
5.5+7.5 |
|
工作機械の総出力 (KW) |
45 |
|
切削油 |
|
|
ガンドリル加工時の切削液の最大圧力(kg\\c㎡) |
100 |
|
ガンドリル加工流量範囲(リットル/分) |
3-45 |
|
オイルクーラー(P) |
3 |
|
油温制御範囲(度) |
20-45 |
|
切断タンク容量(L) |
800 |
|
ろ過精度(μm) |
15 |
|
他の |
|
|
工作機械騒音(dB) |
85以下 |
|
工作機械全体の重さは約(kg) |
4300 |
|
工作機械の長さ、幅、高さは約(mm)を占めます。 |
3200*2600*3100 |
構成の詳細
|
シリアルナンバー |
名前 |
量 |
単位 |
仕様 |
述べる |
|
1 |
ホスト |
1 |
駅 |
GL-DL400 |
|
|
2 |
制御システム |
1 |
セット |
中国太原市 |
ホストにインストールされている |
|
3 |
Z軸ボールねじ |
1 |
ストリップ |
ホストにインストールされている |
|
|
4 |
Z軸リニアガイド |
1 |
セット |
ホストにインストールされている |
|
|
5 |
ワーク端リニアガイド |
1 |
セット |
ホストにインストールされている |
|
|
6 |
ホストシートメタル |
1 |
セット |
完全密閉型 |
ホストにインストールされている |
|
7 |
ガイドレールとスクリューロッドへの自動給油 |
1 |
駅 |
ホストにインストールされている |
|
|
8 |
スピンドル水冷機 |
1 |
駅 |
||
|
9 |
オイルミスト回収 |
1 |
駅 |
ホストにインストールされている |
|
|
10 |
熱交換器 |
1 |
駅 |
ホストにインストールされている |
|
|
11 |
スパイラル切粉除去機 |
1 |
駅 |
ホストにインストールされている |
|
|
12 |
3Pオイルクーラー |
1 |
駅 |
メイン燃料タンク内に設置 |
|
|
13 |
フィルターエレメントを備えた一体型高圧燃料タンク |
1 |
スリーブ |
モーター/接続パイプ/リリーフバルブを含む |
メイン燃料タンク |
|
14 |
ケーブル口金、ナット |
1 |
セット |
ガンドリルクランプ用 |
|
|
15 |
アンカーネジ |
1 |
セット |
||
|
16 |
作業灯 |
1 |
ランプ |
||
|
17 |
石英作業灯 |
1 |
ランプ |
||
|
18 |
ツールボックス |
1 |
1 |
||
|
19 |
ハンドコントロールボックス |
1 |
1 |
ホストにインストールされている |
|
|
20 |
技術情報 |
1 |
コピー |
確率的手段
|
シリアルナンバー |
名前 |
仕様 |
単位 |
量 |
|
1 |
ツールボックス |
錬鉄製(2階建て) |
1 |
1 |
|
2 |
六角レンチ |
セット |
1 |
|
|
3 |
6インチモンキーレンチ |
6インチ |
置く |
1 |
|
4 |
10インチモンキーレンチ |
10インチ |
置く |
1 |
|
5 |
プラスドライバー |
6×200mm |
置く |
1 |
|
6 |
マイナスドライバー |
6×200mm |
置く |
1 |
|
7 |
エレクトロプローブ |
3×141mm |
置く |
1 |
|
8 |
万力 |
置く |
1 |
|
|
9 |
原料ベルト |
音量 |
1 |
|
|
10 |
スピンドルガンドリルゴム栓 |
∅25×19mm |
1 |
2 |
|
11 |
大および小のケーブルタイ |
20 each |
ストリップ |
1 |
|
12 |
ブラシ |
3インチ |
置く |
1 |
|
名前 |
ブランド |
出身地 |
|
完全な鋳造 |
チェン・ミン |
中国 |
|
電動スピンドル |
GL |政治的スター |
中国 |
|
スピンドル周波数変換器 |
フレクストロニクス |正玄 |
中国 |
|
Z軸サーボシステム |
台湾ドル |
中国 |
|
Z軸・ワーク軸メインレール |
シルバー 45/35 ローラー ガイド |
台湾 |
|
Z軸ネジ |
フォーリーダブルナット研削 |
ドイツ |
|
Z軸ねじ軸受(クラスP4) |
日本精工 |
日本 |
|
ロータリージョイント |
TG 150KG 乾湿両用 |
中国 |
|
制御システム |
太原 |
中国 |
|
電気部品 |
シュナイダー |
フランス |
|
高圧オイルポンプヘッド |
沈宇 |
台湾 |
|
オイルポンプモーター |
ジャン・シェン |
中国 |
|
リリーフバルブ |
ユシ |
中国 |
|
オイルクーラー |
東秀 |
中国 |
|
機械的試験 |
モディア |
ドイツ |
|
板金/工具ホルダー一式 |
テーブルトーチ |
広東省 |
|
チェーンプレート・マグネット・スパイラル切粉除去機 |
テーブルトーチ |
広東省 |
使用要件と設置環境:
1 温度
動作温度:常温20±20度
保管および取扱い時:-30度~50度
最大変化率:10度以内/時間
2. 湿度
連続:75%以下(結露なきこと)
短時間:95%以下(結露なきこと)
3. 海抜1000m未満
3. 設置場所の環境
4.1.外部振動の影響を受けません。
4.2.腐食性ガスの影響を受けません。
4.3.工作機械に直射日光が当たらないようにしてください。
4.4.外部の風、空気、温度調節された冷気や熱気との直接接触を避けてください。
4.5.工作機械の近くに暖房などの熱源を設置しないでください。
4.6.粉塵を減らします(鋳造、溶接、板金作業場などを避けてください)。
4.7.水漏れや浸漬を避けてください。
4.8.電気的なノイズを避けてください。
5. 設置場所の条件
5.1.設置機械の底面は平らで堅固で広く、地面は 3 トン以上の圧力に耐えられる必要があります。
5.2.この装置を設置する工場では空気を乾燥させる必要があります。空気が循環し、粉塵が少なくなります。
5.3.四季の温度差が20度以上ある場合、機械の寿命と精度を維持するためにエアコンの設置が必要です。
5.4.工場内には消火設備が必要です。
5.5 機械は日光を避け、周囲に可燃物を置かないでください。
5.6.機械の周囲にパンチ、型締機、フライス盤などの振動の大きい機械を置かないでください。
5.7.機械の周囲に電磁干渉があってはなりません。
5.8.本機に必要な電源電圧は三相380V(50Hz/60Hz)です。供給電圧は安定しており、電圧範囲は ± 5% である必要があります。同時に、十分な電力を備えた主電源スイッチと安全な接地線が必要です。
5.9.本機と壁との距離は1.5メートル以上離してください。詳細については、関連するマシンのフロア プランを参照してください。
梱包、輸送
1. 包装および包装マーキング
1.1 出荷される商品は、複数の取り扱いと荷降ろしに対応する輸送および梱包の手段に適している場合があります。さまざまな商品のさまざまな特性と要件に応じて、防塵、耐衝撃、防湿、防雨、耐衝撃、変形防止、耐腐食などの保護措置を採用できます。
1.2.売り手は各商品にマークを付けます
(1) 合計: (2) 目的地:
⑶ 荷受人: ⑷ 商品の名称および数量:
⑸ 箱番号: ⑹ 重量(kg):
⑺サイズ(cm): ⑻重心位置:
⑼ 積み下ろし昇降位置等
1.3.特別なニーズがある機器の場合は、梱包された商品の正面にある「正面」マークを梱包箱の外側にマークする必要があります。
1.4.コンテナは、機械装置、電気装置、計器および計器、スペアパーツなどのカテゴリ名で分類する必要があります。
1.5.すべてのパッケージには、「取り扱い注意」、「裏返し禁止」、「乾燥状態に保つ」、「防湿」などの適切な標識を明確にマークする必要があります。
輸送と配送
売主が買主に発送するすべての商品は、買主が適切な準備を行えるよう、各出発の 3 日以内に買主に通知されるものとします。
売主が買主に商品を発送するたびに、商品の関連伝票および書類(船荷証券、梱包リストなどを含む)は、商品が買主に到着する時刻よりも早く買主に届けられるものとします。
配達場所: 貴社 (中国本土)
到着時: 機器が到着したら、購入者は商品を降ろし、到着した箱の数と名前を数える責任があります。
設置、試運転、および受け入れ:
販売者は、機器全体の設置、試運転、および試作の指導に責任を負います。
1. 工作機械の事前受け入れ
1. 両当事者間の技術協定の技術仕様に従って、工作機械を項目ごとに確認し、受け入れます。
2. 工作機械の精度検出: 静的精度、動的精度; CNC機能のデモンストレーション。
3. 買い手が現場に人を派遣しない場合、売り手は工場テストと事前受け入れを行う人員を組織します。
2. 工作機械の最終受け入れ
1. 機器の受け入れ概要は、販売者が提供し、販売者が作成し、購入者が確認した機器の主な技術パラメータと特性に基づいています。機器の受け入れ概要は、設計レビューの時点で最終的に決定されます。
2. 機器の設置後、設置および試運転計画および機器の受け入れ概要に従って、機器の設置精度と油圧および電気パイプラインの設置が正確であることを確認してください。買い手の電気、水道、ガス供給、作動油、工具、人員はすべて買い手の代表者によって準備され、検査および確認されます。
3. 機器の空試運転:機器の設置後、機器の受入概要、関連技術文書および図面の規定に従って、機器の主要な技術パラメータ、動作精度、速度、ストロークおよび位置を項目ごとにテストし、機器の制御および安全連動要件をテストし、購入者による確認のためにテスト記録を作成します。
4. 機器の試運転:上記の手順が完了し、試運転の条件が満たされていることを両当事者が確認した場合にのみ、機器受入概要の要件に従って試運転を実行できます。
5. 生産稼働評価テスト: 試運転後、2 日間の生産サイクルが設定され、有効な生産稼働時間はバイヤー自身が手配します。
6. 製品の評価と受け入れ計画は、設置前に購入者によって確認されます。
7. 買主は、上記の手順および指標に従って契約機器を確認し、受け入れるものとします。受領報告書は買主によって確認され、異議がある場合には速やかに売主の技術的修正を提案するものとします。
技術研修
1. 販売者は、設置、試運転、技術指導からオペレータートレーニングまでの無料ワンストップサービスを保証します。
2. 機器の設置期間中、販売者はすべての機器の設置とデバッグを完了するために技術者を派遣します。重要な技術ガイダンスには書面による資料が提供される場合があります。
3. 買主の従業員および技術者に対する売主のトレーニング プログラムには次のものが含まれます。
職種 (専門): 運用およびトラブルシューティングの担当者。
人数:別途ご相談に応じます。
内容:運用・保守
所要時間:2日間(要相談)
4. 売主の技術担当者は、事前に研修内容、研修資料および計画を策定し、買主の承認を得るものとします。機器の最終的な受け入れ後、購入者の操作およびメンテナンス担当者に対するオンサイトの技術トレーニングが行われます。
5. トレーニングの場所と時間:
トレーニング場所:
販売者の工場: 特定の状況に応じて交渉可能。
ユーザーサイト:状況に応じてご相談させていただきます。
接触 :
人気ラベル: 垂直 2 スピンドル深穴ボール盤、中国、サプライヤー、メーカー、工場、カスタマイズされた、価格、安い、会社、コスト、販売のため
あなたはおそらくそれも好きでしょう