

最新の製品
お問い合わせ
追加: No.21、 D ゾーン ジンジンルジ 業界 パーク、 興福 道路、 徳州 市、 山東省 中国
Whatsapp/Wechat: +8615165964868
スカイプ:スサン・リーグオビン
公式ウェブサイト:www.dzgljc.com

説明
マシンアプリケーション:
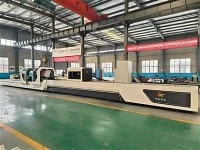
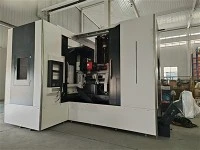
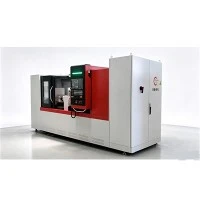
この機械は、円筒深穴ワーク、各種機械式油圧シリンダー、円筒貫通穴などの加工に適しています。主に、熱間圧延管の荒ボーリングおよびファインボーリング、冷間引抜管のスカイビングおよびバニシングに使用されます。熱間圧延パイプを加工する場合、機械はワークピースが回転し、切削工具が固定される加工モードを採用します。冷間引抜管を加工する場合、この機械はワークピースを固定し、切削工具を回転させる切削プロセスを採用しています。どちらの加工方法も加工途中での切りくず除去を採用しており、ボーリング方法はプッシュボーリングとなります。油圧ヘッドはオイルを供給し、主軸台の切りくず除去バケットで切りくずを除去します。
マシンベッドは剛性の高い高品質鋳鉄で鋳造されています。ワークを回転させる主軸台はモーターによって駆動されます。主軸台は11段ギアの減速構造を採用しており、広い速度調整範囲と大きな回転トルクを備えています。ボーリングバーを回転させるボーリングボックスは、2 つのギアを備えたサーボ モーターによって駆動されます。供給システムは AC サーボ モーターによって駆動されます。油圧ヘッドは油圧モーターを介して T 字型ネジを駆動し、ワークの長さに合わせて前後に移動できます。制御システムは SIEMENS808D CNC システムで、カラー LCD ディスプレイを備えており、安全で信頼性があります。生産においては、大量生産から小ロットの単品生産まで適しており、精密鋼管の加工に最適です。
技術パラメータ:
|
アイテム |
仕様 |
パラメータ |
|
作業能力 |
熱間圧延管ボーリング径範囲 |
80~500mm |
|
冷間引抜管の内径範囲 |
40~500mm |
|
|
ワーク長さ |
3000mm |
|
|
ボーリングボックススピンドルパラメータ |
中心高さ |
520mm |
|
主軸台速度 |
11 ギア、固定速度 |
|
|
ボーリングボックスの速度 |
20-800r/分 |
|
|
フィードパラメータ |
ボーリングボックスの移動速度 |
0~2500mm/min(無段階) |
|
油圧ヘッドの動き |
1m/分 |
|
|
位置決め長さ |
0.5-3m |
|
|
加工精度 |
熱間圧延管の加工真直度 |
0.1mm/m |
|
ワークの加工公差 |
IT7-IT8 |
|
|
モーター容量 |
主軸台モーターの出力 |
30KW YE3-200-4 モーター |
|
ボーリングボックスモーターパワー |
55KWサーボモーター |
|
|
ボーリングボックス送りモーター動力 |
シーメンス 7KW 40N。メートル |
|
|
冷却ポンプモーター動力 |
7.5KW×2台 |
|
|
冷却油戻しポンプ |
5.5KW×2台 |
|
|
床面サイズ(mm) |
13000×3500 |
|
|
機械の総重量 |
(25)Tについて |
機械 主要 部品 導入 :
1. 機械 主要 部品 :
この機械は、マシンベッド、主軸台、ボーリングボックス、油圧ヘッド、キャリッジ送りシステム、油圧ヘッド移動システム、ワークキャリア、ボーリングバーサポートレスト、冷却システム、電気システム、油圧システム、ワーククランプ装置などの主要コンポーネントで構成されています。
2. 機械 鋳造 部品:
ベッド、キャリッジ、主軸台本体、油圧ヘッド、サポートレスト本体、ドリルボックスなど主要部品は高品質鋳鉄をレジンサンドモールド法で鋳造しており、合理的な構造と振動時効処理により良好な剛性、高強度、良好な精度保持を実現しています。
3. マシンベッド:
機械ベッドの幅は900mm、高さは600mm、全長は11000mmです。ベッド内部に補強リブを配置し、ガイドレールスパンは650mmです。ガイドレールは中周波焼入れが施されており、高硬度、高剛性、高精度、高耐摩耗性を備えています。長時間の連続作業でも高い安定性と高精度を維持できます。ボーリングボックス、ボーリングボックスキャリッジ、油圧ヘッド、ワークピースキャリア、ボーリングバーサポートレスト、主軸台が機械ベッドに設置され、各部品の設置は同軸に保たれます。マシンベッドは本体内部に傾斜したリブを備えており、剛性が高く、精度が安定しており、鋳造ベッドは長期間使用しても変形しません。
4. ボーリングボックス
ボーリングボックスは箱型構造を採用しており、主軸を回転駆動する55KWサーボモーターが装備されています。スピンドルはスルーシャフト構造で、ラジアル方向には支持部と中心までのラジアルすきまを調整できる高精度複列円筒ころ軸受を採用しており、スピンドルの回転精度と動的および静的剛性を向上させています。アキシアル方向には高精度スラストころ軸受を採用し、アキシアル方向に予圧を与えています。ベアリングには高精度、安定した伝達、低騒音を実現したHRB P5グレードベアリングを採用しています。伝達モードは、14M 同期単輪がスピンドルを回転駆動し、スピンドルが 2 つの速度調整で回転します。
速度調整は安定しています。 40~250mmの穴を加工する場合は高速ギヤを、260~500mmの穴を加工する場合は低速ギヤを選択してください。
5. ヘッドストック:
ヘッドストックは箱型構造となっており、箱体は一体鋳造されています。モーターの出力は30KWです。モーターはベッドの側面に固定され、ヘッドストックに接続されており、優れたトランスミッション剛性と優れた耐衝撃性を備えています。主軸台には 11 段のギア変速があり、速度範囲は 30 ~ 500r/min です。すべてのギアは高品質の中炭素鋼で作られ、焼き入れされた工業用加工が施されています。主軸台の前面には 3 本のシフティング フォークがあり、オペレータは加工中のワークの実際の状況に応じてシフティング フォークの方向を調整し、異なる回転速度を選択できます。主軸の前方支持部には内穴にテーパを設けた複列短円筒ころがり軸受を使用しており、主軸の移動精度を調整することができます。後端はワンウェイスラスト玉軸受と単列円筒円すいころ軸受で、主軸に前後方向の軸力を負担させることができます。
6.油圧ヘッド:
油圧ヘッドの機能は次のとおりです。 A. ワークピースを締め付けます。 B. 切削油の供給 C. ボーリング時のガイドとサポートの役割を果たします。ボーリングおよびバニシング加工の際、ボーリングバーの直径に応じて対応するガイドスリーブとサポートスリーブを選択し、ボーリングバーをサポートし、工具の送り方向を制御します。ワークの材質に応じて、加工方法は熱間圧延管加工と油圧ヘッドでワークを締め付ける加工と、
ワークは主軸台によって回転され、工具がワークにスムーズに進入できるように油圧ヘッドに工具ガイドスリーブが取り付けられています。冷間引抜管加工では、油圧ヘッドでワークを締め付け、ワークを固定し、ツールガイドスリーブを取り付けて加工します。
油圧ヘッド用ベアリング タイプ 数量
591/600 スラストボールベアリング 1個
68/600 ラジアルボールベアリング 2個
7 . フィード システム:
ドリルボックス送りシステムは、SIEMENS サーボモーター (モータートルクは 40Nm) によってタービン減速機を介して減速され、ボールねじを駆動して機械ベッドに沿って直線往復運動を行い、ボーリングボックスの高速送りと負荷送りを実現します。送り速度は無段階で、様々な深穴加工のニーズに対応します。ボールねじの仕様は SFU-80 20 . です
7.冷却システム:
冷却システムは機械の後部に配置されており、主にメインオイルタンク、補助オイルタンク、冷却オイルポンプ、自動チップコンベア、オイルパイプで構成されています。冷却液の役割は冷却、切りくず除去、潤滑です。
冷却システムのオイルタンクはメインタンクと補助タンクから構成されており、メインオイルタンクは冷却油をオイルパイプを通じて油圧に運び、油圧ヘッドで締め付けたワークを通過し、主軸台にあらかじめ取り付けられた切粉除去バケットを通って切粉とともに自動切粉コンベアに排出されます。切削油は補助油タンクに流入し、主油のバグフィルターに圧送されます。
補助オイルタンクの 2 つの遠心ポンプを介してオイルタンクに送られ、オイルがろ過され、メインオイルタンクのオイルポンプがオイルをワークに送り込むというサイクルを形成します。
補助油タンクには中国ブランドの水中遠心ポンプが2台装備されており、出力は5.5KW、流量は16m3/h、揚程は50m、総流量は32m3/hです。補助オイルタンクには液面センサーが装備されており、液面に応じてオイルポンプが自動起動します。液面センサーの 2 つの近接スイッチは、天津製 PNP シリーズです。
メインオイルタンクには、日本ユケンブランド、モデル PV2 R4-200 2 セットと PV2 R3-153 1 セットの 3 セットのベーンポンプが装備されています。 7.5KWモーター2台と5.5KWモーター1台を選択し、4段垂直設置を行います。
8. 油圧 システム :
油圧ヘッドキャリッジのクランプには油圧システムが使用されています。油圧ヘッドがワークを締め付けた後、油圧システムが油圧ヘッドキャリッジの左右のオイルシリンダを制御して油圧ヘッドキャリッジをベッドガイドレールにロックし、ワークの締め付けによる油圧ヘッドの上昇による機母線のズレやワークの加工精度のずれを防止します。
9. 電気 コントロール システム :
電気制御は、柔軟で信頼性の高い SIEMENS 808D 制御システムによって均一に制御されます。また、TFT LCD スクリーンのマンマシン制御インターフェイスも装備されており、操作がよりユーザーフレンドリーになります。機械は手動で制御することも、作業中に自動的にプログラムすることもできます。
この機械には独立した電気キャビネットが装備されています。電気キャビネット内のサーキットブレーカーと AC コンタクタは CHINT ブランドです。各制御出力点には、対応する回路ブレーカーと AC コンタクタがあり、単一の回路ブレーカーのトリップによって他のコンポーネントが損傷するのを防ぎます。電気キャビネット内の電気部品のレイアウトは合理的であり、配線は標準化されており、電気部品の接続線には電気回路図と一致する永続的な標識が付いており、脱落したり消えたりすることはありません。
10. つまらない バー サポート 休む :
機械には 2 つのボーリングバーサポートレストが装備されています。ボーリングバーサポートレストは、ボーリングバーの剛性を向上させ、振動を低減し、ボーリングバーを安定させ、ボーリングバーをよりスムーズに回転させる役割を果たします。
11. ワーク キャリア :
機械には 2 つのワークキャリアが装備されています。ワークキャリアはワークの搬入出が容易に行えるように設定されています。キャリアはワークの高さを上下に調整でき、ワークの芯出しが容易です。
12. 機械 潤滑 :
ガイドレールネジには完全自動潤滑システムを搭載しており、重要な伝動部品やベアリングへの潤滑も万全です。
13. 機械 外観:
マシンのメインカラーはムーンホワイトとダークグレーで、色調は国家標準GSB-1426-2001塗膜色標準サンプルカードを採用しています。
14. 機械製造基準:
JB/T 6088.1-2006 深穴ボール盤および中ぐり盤 第 1 部 精度検査
JB/T 6088.2-2006 深穴ドリルおよびボーリングマシン パート 2 技術仕様
GB/T 9061-2006 金属切削工作機械の一般技術条件
15.機械加工精度:
1. 真円度公差クラスIT7~IT8(ファインボーリング後)
2. 粗さRa1.6(ファインボーリング)
3. バニシング Ra0.1~0.4
16. 提供書類
1. 機械部品の取扱説明書
2. 機械の電気回路図
3. 電気的指示
17. マシンの主な構成:
品名 メーカー
CNCシステム SIEMENS808D
送りモーター SIEMENS7KW
サーキットブレーカースイッチなど CHINT
ACコンタクタ CHINT
マシンベッドガイドレールスパン800mm
ヘッドストックモーター Hengli ブランド、30KW
ドリルボックスモーター深センINVT 55KW
Bearings HRB ,P5 class
液体揚水ポンプ杭州南ポンプ渦巻ポンプ、2 セット
冷却ポンプ JapanYUKEN ベーンポンプ 3セット
|
冷却モーター |
徳州モーター 2セット |
|
ボールねじ |
SFU8020、TBI |
|
制御通信ケーブル |
シャンセンCNC |
|
三色ランプ |
シャンセンCNC |
|
近接スイッチ |
天津いいね |
|
油圧ポンプステーション電磁弁 |
北京華徳 |
人気ラベル: 深穴スカイビングマシン、中国、サプライヤー、メーカー、工場、カスタマイズされた、価格、安い、会社、コスト、販売用
あなたはおそらくそれも好きでしょう


